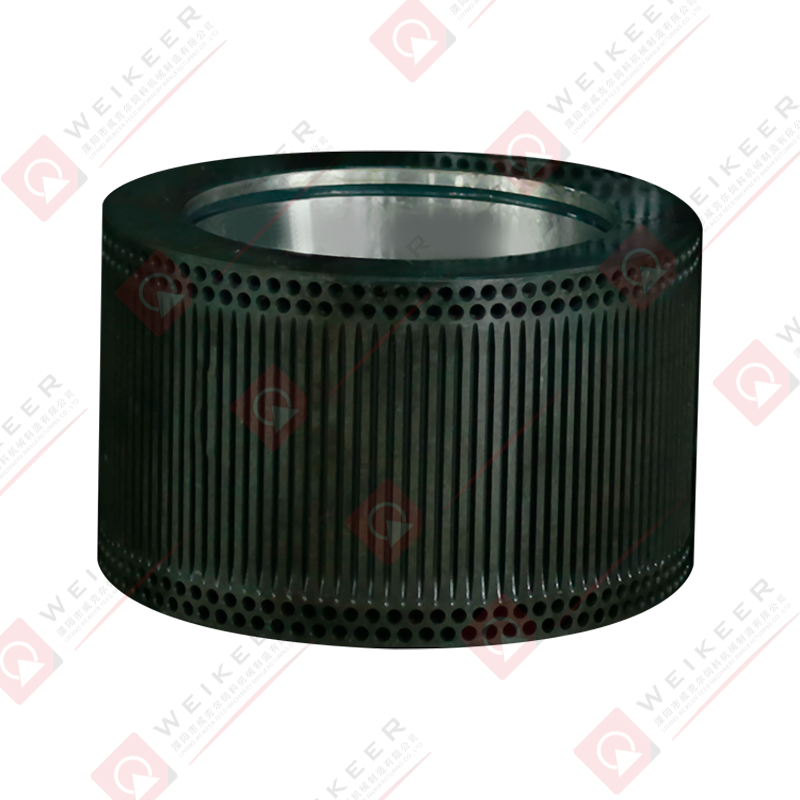
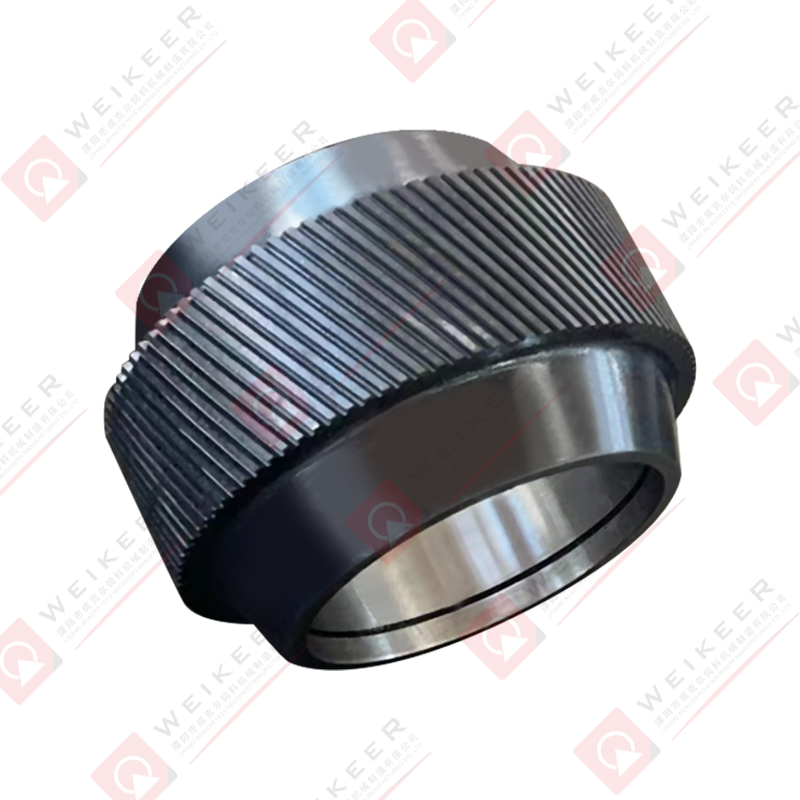
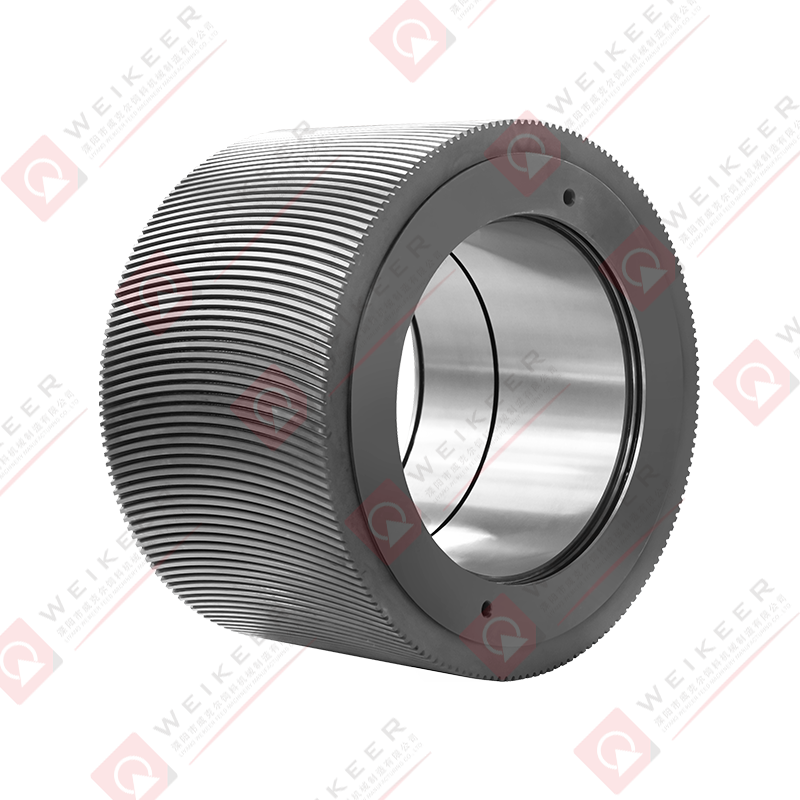
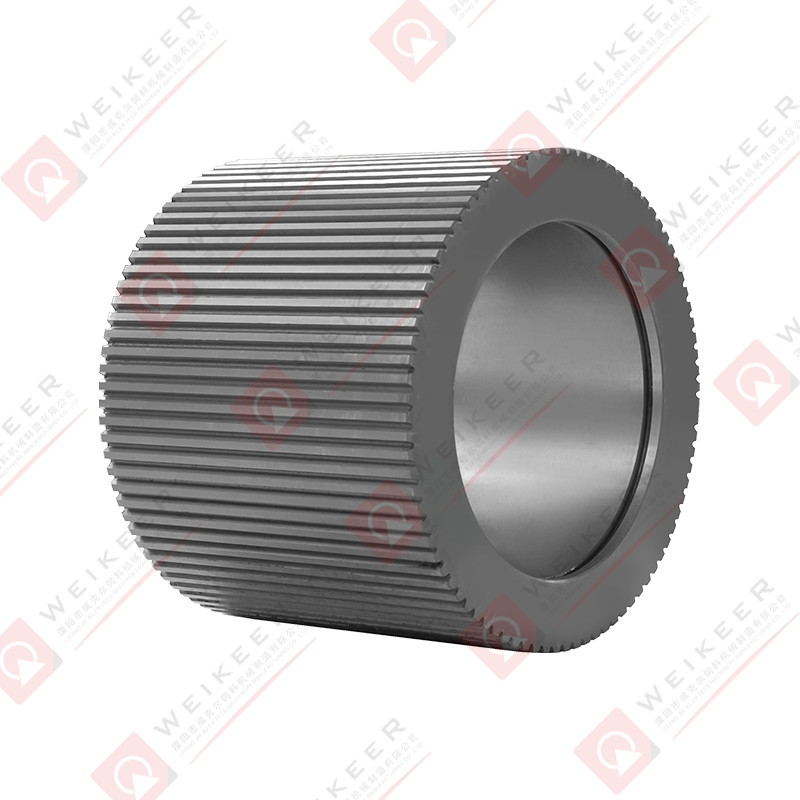
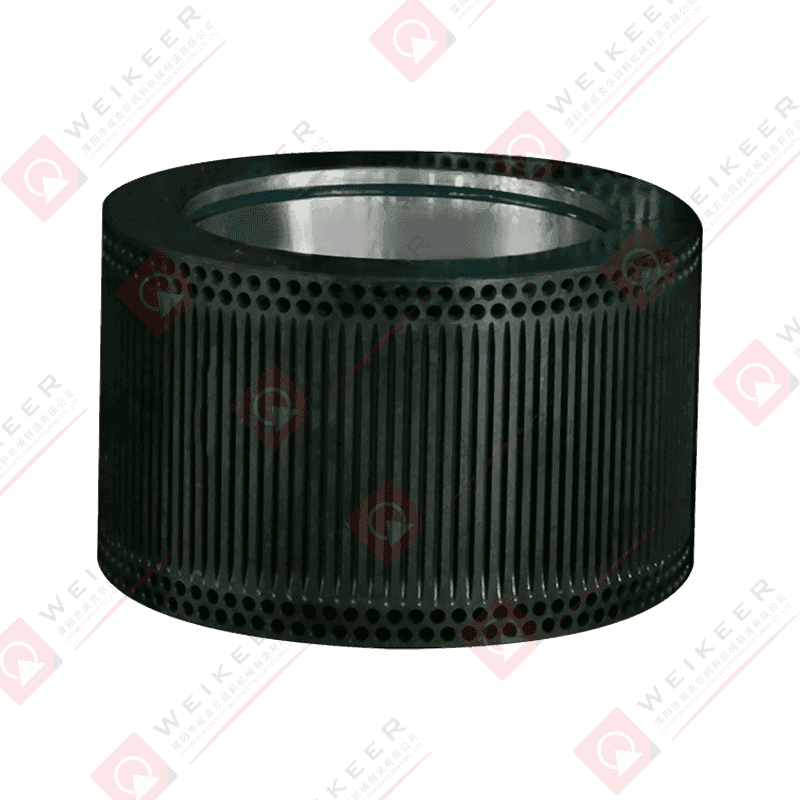
Quando il rullo di una pressa per pellet si rompe, si buca o semplicemente si usura in meno di tre mesi, la maggior parte dei supervisori della produzione sostituisce la parte e continua a muoversi. Pochi si fermano a chiedersi perché il rullo precedente si è guastato così presto. Nella produzione di mangimi, biomassa e fertilizzanti, i guasti dei rulli sono solitamente dovuti alla qualità del materiale e alla geometria della superficie. Il rullo pellet con scanalatura diagonale 100Cr6 è una scelta frequente perché bilancia la resistenza all'usura con la resistenza agli urti, mentre la disposizione della scanalatura diagonale trattiene attivamente il mangime e riduce lo scivolamento.
Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. produce matrici e rulli per pellet dal 1996. Il suo rullo pellet con scanalatura diagonale 100Cr6 è un prodotto di punta della linea di rulli in acciaio per molle dell'azienda, progettato per i produttori che necessitano di una compressione costante sulla superficie della matrice.
Perché i rulli pellet a scanalatura diagonale 100Cr6 sono una scelta affidabile
100Cr6 è un acciaio per molle al cromo ad alto contenuto di carbonio comunemente utilizzato per parti soggette ad usura e utensili. Dopo la tempra e il rinvenimento a bassa temperatura, la durezza superficiale raggiunge tipicamente 58–62 HRC, mentre il nucleo mantiene una duttilità sufficiente per assorbire gli urti. Questa combinazione è fondamentale all'interno di una pressa per pellet, dove i rulli sono sottoposti a ripetuti contatti ad alta pressione con lo stampo. Rispetto al 20CrMnTi o al GCr15, il 100Cr6 offre limiti elastici più elevati e una migliore resistenza alla scheggiatura per fatica.
Il modello di scanalatura diagonale aggiunge un ulteriore livello di affidabilità. Poiché le scanalature sono inclinate, il materiale viene trascinato nello spazio di laminazione in modo più fluido. A differenza dell'ondulazione laterale, che crea un'unica fascia di contatto, le scanalature diagonali distribuiscono la pressione su un'area più ampia. Molti mangimifici segnalano un amperaggio più stabile e minori variazioni di flusso dopo il passaggio a questa geometria.
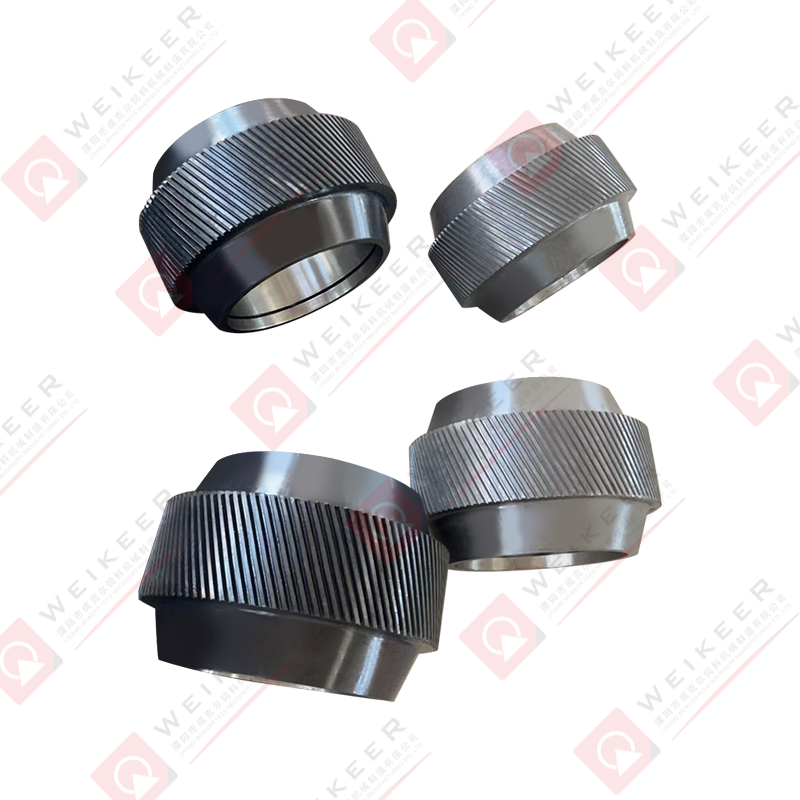 Rullo per pellet con scanalatura diagonale 100Cr6 per un flusso di materiale stabile Questo rullo in acciaio 100Cr6 è dotato di scanalature diagonali che distribuiscono la pressione in modo uniforme, riducendo le variazioni di flusso. Offre un'opzione più prevedibile per le operazioni ad alto contenuto di fibre o con umidità variabile rispetto ai rulli lisci o con fossette. Visualizza il prodotto →
Per le operazioni che riguardano ingredienti ricchi di fibre o umidità variabile, ciò rende il rullo con scanalatura diagonale 100Cr6 un'opzione più prevedibile rispetto a un rullo standard liscio o con fossette.
In che modo la geometria della scanalatura diagonale influisce sulle prestazioni di pellettizzazione
Le scanalature diagonali cambiano il modo in cui il materiale incontra la superficie del rullo. L'angolo della scanalatura determina la forza con cui il materiale viene tirato nell'area di contatto. Se la scanalatura si avvicina alla direzione assiale, il materiale tende ad essere spinto in piano. Se si avvicina alla direzione circonferenziale, la forza di presa diminuisce troppo presto. Un angolo diagonale ben progettato alimenta il materiale verso i fori della matrice a una velocità costante, migliorando la densità delle particelle e l'aspetto della superficie.
Anche la profondità della scanalatura deve adattarsi alla materia prima. Per il mangime acquatico, che contiene amido e particelle fini, una scanalatura meno profonda con attrito moderato funziona meglio. Nel caso dei pellet di biomassa di legno o paglia, il materiale è fibroso ed elastico, quindi le scanalature diagonali più profonde mantengono stabile l'alimentazione. Questi parametri non sono universali; una fabbrica dovrebbe consigliare la geometria in base alla ricetta del mangime effettiva. Puoi leggere di più a riguardo nel nostro articolo su ottimizzazione del design del rullo pressore .
In che modo l'accoppiamento tra rullo e matrice influisce sulla durata di servizio
Il rullo non è un componente indipendente. Le sue prestazioni dipendono dal gioco adeguato con la matrice dell'anello. Se lo spazio è troppo piccolo, il calore da attrito aumenta, il che può danneggiare il cuscinetto o ammorbidire la superficie della scanalatura. Se lo spazio è troppo ampio, lo strato di materiale diventa spesso e il rullo scivola, riducendo la produzione. Un punto di partenza pratico è regolare il gioco in base al diametro del foro della matrice e alla dimensione delle particelle, solitamente entro pochi decimi di millimetro.
Un altro problema che spesso passa inosservato è se la linea di contatto tra rullo e matrice è uniforme. Se l'asse del rullo non è parallelo al foro della matrice, solo un'estremità del rullo tocca la matrice. Ciò concentra l'usura su una piccola area e riduce la durata del rullo. Ecco perché un produttore con capacità di lavorazione CNC conta più di un prezzo più basso.
Fasi chiave della produzione di un rullo pellet con scanalatura diagonale 100Cr6
Trasformare un pezzo grezzo da 100Cr6 in un rullo con scanalatura diagonale finito richiede diversi passaggi controllati. La tornitura di sgrossatura è seguita dal trattamento termico. Durante la tempra, la velocità di riscaldamento e il tempo di mantenimento devono essere gestiti attentamente per evitare decarburazione e surriscaldamento. La temperatura di rinvenimento stabilisce quindi l'equilibrio finale tra durezza e tenacità. Il sottotemperamento porta a superfici fragili; il sovratemperamento riduce la durezza e la resistenza all'usura.
Dopo il trattamento termico, il rullo viene sottoposto alla rettifica e alla lavorazione della scanalatura. Una macchina CNC come HTT KH-4-100 consente di mantenere la profondità, il passo e l'angolo della scanalatura entro tolleranze ristrette. Poi vengono il trattamento superficiale e l'ispezione finale, che tipicamente riguardano la durezza, la rotondità, l'equilibrio dinamico e la qualità visiva. Qualsiasi deriva in questi passaggi apparirà come una scarsa prestazione del rullo nell'impianto di produzione.
Cosa cercare quando si seleziona una fabbrica di rulli
Per i responsabili della manutenzione e il personale addetto agli acquisti, la valutazione di una fabbrica di rulli si riduce ad alcune domande pratiche:
- La fabbrica può fornire un certificato del materiale e un rapporto sulla durezza per il grado 100Cr6?
- Come vengono misurate le tolleranze delle scanalature? La fabbrica utilizza una CMM o calibri dedicati?
- La fabbrica accetta ordini personalizzati di piccoli lotti o lavorazioni da disegno?
- Qual è il tempo di consegna tipico e la fabbrica esegue il proprio trattamento termico?
- La fabbrica può fornire disegni dimensionali per configurazioni di montaggio multiple di presse?
Questi dettagli separano un fornitore di componenti da un fornitore di soluzioni. Liyang Weikeer ha più di 300 dipendenti, immobilizzazioni superiori a 30 milioni di CNY ed esperienza di esportazione in oltre 200 paesi, il che indica la capacità di gestire ordini in lotti e standard diversificati.
Puoi iniziare rivedendo l'intera linea di Rulli in acciaio per molle 100Cr6 per comprendere le opzioni di superficie disponibili.
Come garantire la compatibilità con la tua pressa pellet esistente
Non tutti i rulli della pressa pellet condividono la stessa struttura di montaggio. Il diametro dell'albero, la larghezza dell'alloggiamento del cuscinetto e il metodo di bloccaggio sono le dimensioni critiche che determinano se un rullo può essere installato direttamente. Per i marchi più comuni di pellettatrici, Weikeer dispone di attrezzature e disegni esistenti, ma il modello e il lotto esatti devono ancora essere confermati. Per apparecchiature non standard, la fabbrica può misurare un campione e creare un disegno di lavorazione. Se fornisci il vecchio rullo o un disegno 2D, la produzione può iniziare.
Quando si richiede un preventivo, è utile includere il modello della pressa per pellet, il diametro interno della matrice, il diametro esterno e la larghezza del rullo, le dimensioni del cuscinetto e una foto dell'attuale faccia del rullo. Ciò fornisce alla fabbrica le informazioni necessarie per evitare errori dimensionali che possono causare vibrazioni o disallineamento.
Applicazioni tipiche e consigli di manutenzione
Il rullo con scanalatura diagonale 100Cr6 offre le migliori prestazioni nelle seguenti situazioni:
- Linee di pellet per biomassa che utilizzano paglia di mais, lolla o altri materiali ricchi di fibre.
- Produzione di mangimi per pollame e bestiame dove la consistenza delle dimensioni delle particelle è importante.
- Fertilizzante organico o materiale fermentato che si forma con umidità fluttuante.
- Granulazione di fertilizzanti composti ad alto rendimento dove i tempi di inattività sono costosi.
In termini di manutenzione, rimuovere e pulire il rullo ogni volta che si cambia la fustella. Controllare la superficie della scanalatura per eventuali segni di affaticamento del metallo. Se le scanalature appaiono superficiali o si sviluppano crepe sottili, sostituire il rullo prima che si guasti completamente. Inoltre, lubrificare regolarmente i cuscinetti a rulli. Una lubrificazione insufficiente provoca l'usura dell'albero e una rotazione irregolare del rullo.
Tornando al problema iniziale: la breve durata del rullo raramente è una questione di sfortuna. Di solito si tratta di una discrepanza tra materiale, design e condizioni di applicazione. Il rullo con scanalatura diagonale 100Cr6 offre una soluzione equilibrata perché combina un limite elastico elevato con una geometria della scanalatura che gestisce attivamente il materiale. Per realizzare questo potenziale, il rullo deve provenire da uno stabilimento che controlla ogni fase, dal trattamento termico all'ispezione finale. Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. è creata esattamente per questa esigenza.


 中文简体